Cómo se trabajan a mano la plata, el latón y el cobre en un taller de joyería
Skentopu reúne notas de banco sobre las operaciones que sostienen cualquier pieza pequeña de metal: serrar, limar, recocer, conformar, soldar, engastar, pulir y medir. No hay atajos milagrosos en estas páginas, sino explicaciones de por qué cada gesto funciona y qué suele salir mal cuando no lo hace.
01
Metales de taller: plata, latón, cobre y sus aleaciones
La plata fina es demasiado blanda para casi cualquier pieza que vaya a llevarse puesta, de modo que en el banco se trabaja sobre todo con plata de ley: 925 milésimas de plata y 75 de otro metal, casi siempre cobre. Esa pequeña proporción de cobre es la que da rigidez al anillo y la que, al mismo tiempo, introduce los dos problemas clásicos del metal: el endurecimiento por deformación y el óxido de cobre que aparece con el calor.
El latón es una aleación de cobre y cinc. Según la proporción cambia el color, desde un amarillo pálido hasta un tono casi dorado, y cambia también su comportamiento: los latones con más cinc son más duros y toleran peor el doblado en frío. El cobre puro, por su parte, es el material más agradecido para aprender. Se dobla con facilidad, acepta bien el martillo, recuece a temperatura moderada y su precio permite equivocarse sin que duela.
Una aclaración de vocabulario que ahorra confusiones: la alpaca o plata alemana no contiene plata. Es una aleación de cobre, cinc y níquel que imita el color blanco, se comporta de forma bastante dura al conformado y conviene tratarla como lo que es cuando se calcula el recocido o la soldadura.
Qué cambia en la práctica según el metal
- Temperatura y color de recocido: el cobre y la plata de ley trabajan en un rango visible más bajo que muchos latones.
- Rapidez con que el material se endurece al martillar o al estirar por la hilera.
- Comportamiento del óxido superficial y, por tanto, qué decapado y qué fundente hacen falta.
- Punto de fusión propio, que marca la distancia de seguridad con la soldadura elegida.
- Reacción al pulido: el cobre se raya y se empaña con más facilidad que la plata de ley.
Antes de empezar una pieza conviene saber también qué formato de material se necesita. Chapa medida en milímetros de grosor, hilo redondo o cuadrado medido en diámetro o lado, y tubo definido por diámetro exterior y espesor de pared. Elegir mal el grosor de partida obliga después a compensar con trabajo innecesario: una chapa de medio milímetro para un anillo ancho quedará endeble por mucho que se pula.
02
Serrado con segueta y limado: el corte que define la pieza
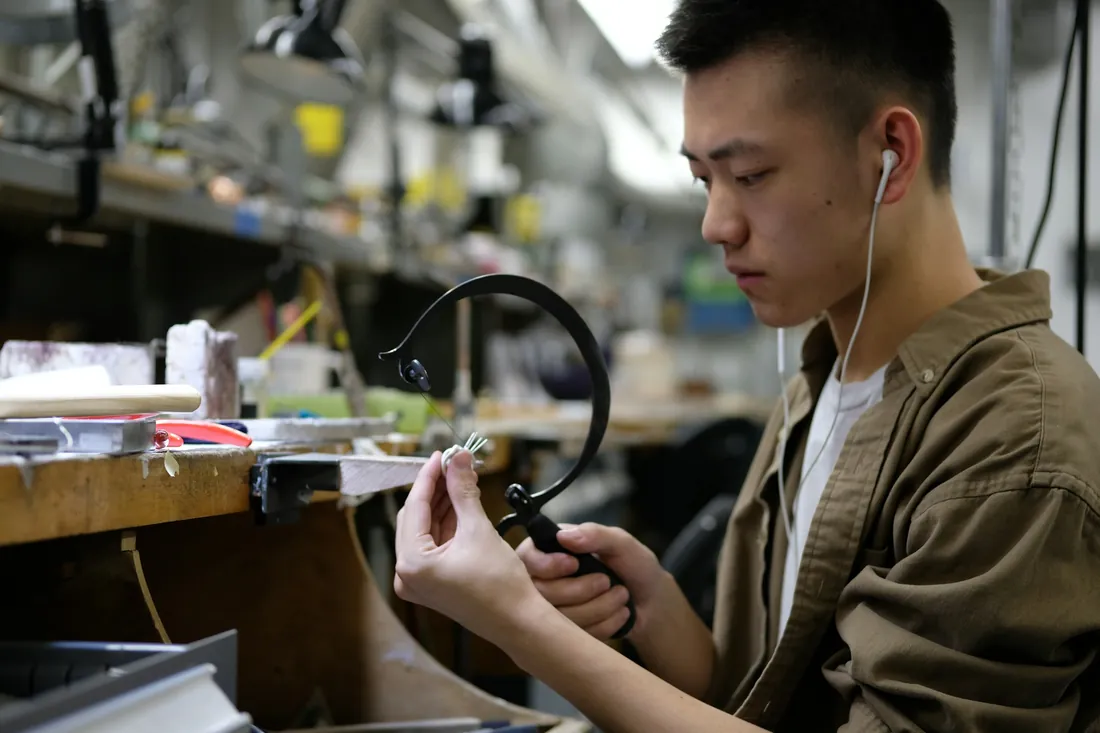
La segueta es la herramienta que más define el nivel de un taller pequeño. No corta por fuerza sino por número de dientes en contacto y por verticalidad del arco. La hoja se monta con los dientes mirando hacia abajo y hacia fuera, de modo que el corte se produce en el movimiento de bajada, y se tensa hasta que suena clara al pulsarla; una hoja floja se tuerce y se rompe casi siempre en la primera curva.
La numeración de las hojas va de las más gruesas, como la 2 o la 1, a las muy finas, como 3/0 o 4/0. La regla práctica más útil es que al menos dos o tres dientes deben apoyar sobre el grosor del material. Con chapa de 0,8 mm, una hoja 2/0 se comporta bien; en chapa de 1,5 mm una hoja demasiado fina se atasca y se calienta.
Postura y ritmo
El antebrazo se mueve en vertical, sin empujar hacia delante. La chapa descansa sobre la clavija de madera y avanza girando bajo la hoja: no es la sierra la que busca la línea, es la pieza la que se orienta. Para calados interiores se taladra primero un agujero de paso, se desmonta la hoja por un extremo, se pasa por el orificio y se vuelve a tensar. La cera de abeja o una punta de jabón seco sobre los dientes alarga notablemente la vida de la hoja.
El limado continúa lo que la sierra ha dejado. Las limas cortan en el empuje, no en el retroceso, y arrastrarlas hacia atrás con presión sólo desgasta el picado. Se empieza con una lima basta para llegar a la línea, se sigue con una de picado medio para igualar y se termina con limas de aguja en los rincones. Un orden razonable de trabajo evita el error más común, que es pulir una superficie que todavía conserva marcas profundas de lima.
- Trazar la línea con punta de acero sobre el metal limpio, nunca a lápiz.
- Serrar por fuera de la línea, dejando una décima de margen.
- Limar hasta la línea con lima plana o media caña según la curva.
- Comprobar la escuadra a contraluz contra una superficie plana.
- Pasar a lija progresiva sólo cuando el perfil sea ya el definitivo.
03
Recocido y conformado: devolver docilidad al metal
Cada golpe de martillo, cada pasada por la hilera y cada curvatura desordenan la estructura interna del metal y lo endurecen. Ese endurecimiento no es un defecto: es lo que hace que un aro conserve su forma. El problema aparece cuando se acumula, porque el material pierde elasticidad, deja de ceder y termina agrietándose por el borde. El recocido devuelve el metal a un estado blando calentándolo hasta que la estructura se reordena.
En plata de ley y en cobre se busca un rojo oscuro y uniforme, mejor apreciable con luz ambiente baja. Es un color apagado, no incandescente; si el metal llega al naranja brillante se está demasiado cerca de la fusión, sobre todo en piezas finas o en zonas ya soldadas. El calor debe recorrer toda la pieza con movimiento continuo del soplete, sin insistir en un punto. El cobre y el latón pueden enfriarse en agua; en plata de ley conviene dejar bajar el color antes de tocar el agua para no introducir tensiones.
Señales de que hace falta recocer
- El hilo o la chapa empiezan a resistirse de forma perceptible al doblado.
- Aparece un sonido seco y agudo al golpear, distinto del sonido sordo del metal blando.
- Se insinúan microfisuras en el canto exterior de una curva.
- El aro no cierra bien y tiende a abrirse cada vez que se suelta.
El conformado propiamente dicho reparte el trabajo entre martillos, mandriles y tases. Un martillo de nailon o de cuero modifica la forma sin dejar huella y sirve para redondear un aro sobre el mandril; un martillo de bola, en cambio, estira el metal donde golpea y se usa para texturas o para ensanchar. Trabajar sobre un tas limpio es esencial: cualquier mota o marca en el yunque se copia sobre la plata y luego hay que limarla.
Tras el recocido, la plata de ley queda con una capa gris de óxido de cobre. Se retira con decapante, tradicionalmente una solución ácida templada, y se enjuaga bien. Repetir muchos ciclos de calor y decapado deja en la superficie una capa blanquecina de plata fina, el llamado velo, que puede eliminarse con lija fina o aprovecharse como acabado mate.
04
Soldadura con soplete y el papel del fundente
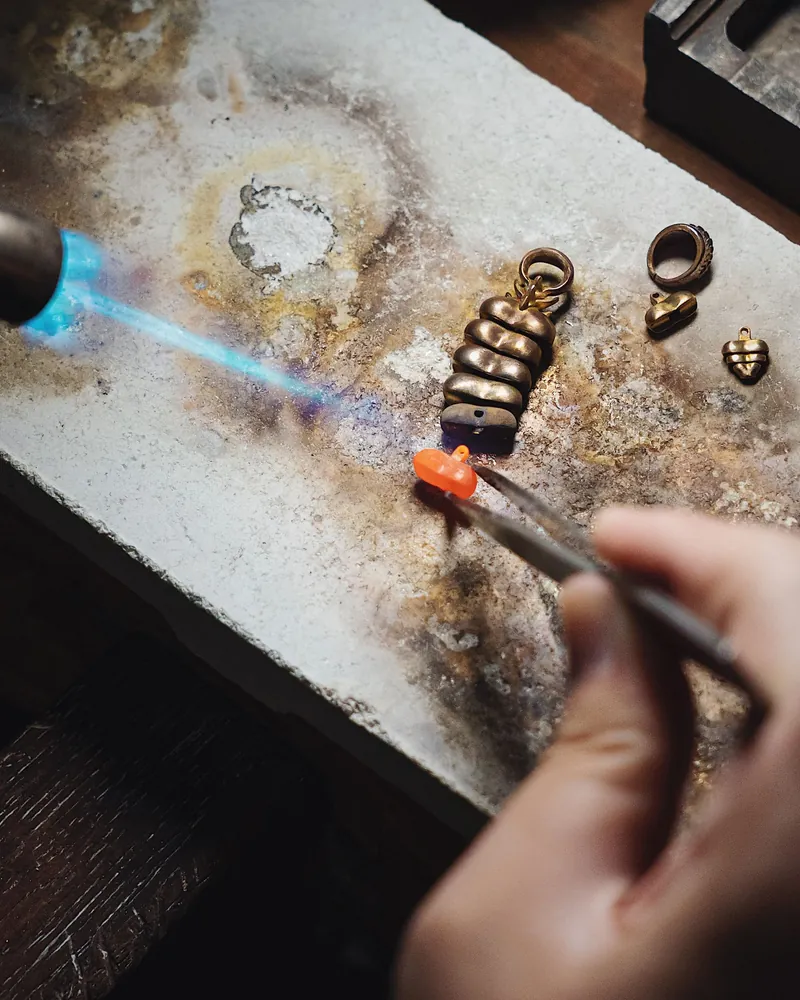
La soldadura fuerte no funde las piezas que se quieren unir: funde una aleación de aporte que corre por capilaridad entre dos superficies bien ajustadas. De ahí la regla que más resultados cambia: si hay luz entre las dos partes, no habrá unión. El aporte rellena huecos mal, y cuando lo hace deja un cordón grueso que después hay que limar.
Las soldaduras de plata se clasifican por temperatura de fluidez. Se empieza una pieza con la más alta y se reservan las más bajas para las uniones posteriores, de manera que cada nueva soldadura no suelte la anterior. Cuando hay muchas uniones cercanas también ayuda la pasta antisoldante aplicada sobre los puntos ya resueltos.
Por qué el fundente decide el resultado
El metal caliente se oxida con rapidez, y el óxido impide que la soldadura moje la superficie. El fundente forma una barrera vidriosa que aísla el metal del aire y disuelve parte de ese óxido mientras sube la temperatura. Su aspecto además informa: primero burbujea y se hincha, después se aplana y se vuelve transparente como el cristal, y ese momento indica que la zona está próxima a la temperatura de trabajo.
- Superficies limpias, sin grasa ni restos de lija, antes de aplicar nada.
- Ajuste a tope, comprobado a contraluz; si pasa luz, se vuelve a limar.
- Fundente en la junta y en las piezas de aporte, no sólo en un lado.
- Calentar la pieza entera y llevar la llama después hacia la unión, porque la soldadura corre hacia el calor.
- Retirar la llama en cuanto el aporte fluya; insistir sólo erosiona el metal.
El enfriamiento tiene su propio ritmo. Conviene dejar que el color rojo desaparezca antes de mover la pieza con la pinza, porque en caliente el aporte todavía está blando y una unión recién hecha puede desplazarse. El decapado posterior retira el fundente vitrificado y el óxido; si quedan restos duros, un rato más en la solución templada suele bastar sin necesidad de rascar.
05
Técnicas de engaste: sujetar la piedra sin forzarla
Engastar es construir una estructura de metal que retenga la piedra por su contorno y la deje ver. Todo el trabajo se decide antes de tocar la piedra: si el asiento no es plano y no está a la altura correcta, ningún cierre posterior lo corrige.
- Bisel o chatón cerrado
- Una pared continua de metal fino rodea la piedra y se abate sobre ella. Es el engaste más accesible para cabujones y el que mejor protege los cantos. La altura de la pared debe cubrir el inicio de la curva y poco más; si sobra metal, se abolla en vez de cerrarse.
- Garras
- Varias uñas independientes sujetan la piedra y dejan pasar mucha más luz, lo que interesa en piedras facetadas. Exige simetría real: unas garras desiguales se ven de inmediato y reparten mal la presión.
- Engaste en grano
- Se levantan pequeñas porciones del propio metal con un buril y se empujan sobre el borde de la piedra, redondeándolas después con un perlador. Requiere pulso y herramienta bien afilada.
- Engaste a presión o carril
- La piedra queda encajada entre dos paredes ranuradas. Es limpio y resistente, pero poco tolerante: la ranura debe estar a la misma profundidad en ambos lados.
La dureza de la piedra condiciona el orden del trabajo. Materiales como la turquesa, el ópalo o la malaquita no admiten calor ni ciertos decapados, de modo que se engastan al final, con la pieza ya soldada, pulida y limpia. Con cuarzos o granates hay algo más de margen, pero la regla general sigue siendo la misma: primero termina la montura, después entra la piedra.
Al cerrar un bisel se trabaja por puntos opuestos, como quien aprieta los tornillos de una rueda, empujando el metal contra la piedra en pequeñas etapas y dando la vuelta varias veces. Cerrar un lado entero de una vez desplaza la piedra y deja una pared ondulada.
06
Pulido y matizado: dos acabados con la misma preparación
El brillo no se añade: se descubre. Pulir es reducir progresivamente el tamaño de las rayas hasta que dejan de dispersar la luz, y cada paso sólo puede eliminar las marcas del paso anterior. Por eso saltar de una lija gruesa directamente al paño de pulir produce una superficie brillante y sucia a la vez, con los surcos antiguos todavía visibles bajo el reflejo.
Una secuencia razonable para plata de ley empieza en lija de grano medio y sube hasta granos finos, cambiando de dirección noventa grados en cada cambio de grano. Ese giro es el truco que permite ver cuándo el grano nuevo ha borrado del todo las marcas cruzadas del anterior. Después llegan las pastas: primero una abrasiva sobre cepillo o disco de fieltro, luego una de acabado sobre paño limpio, siempre con útiles separados para cada pasta.
Superficies mates y texturas
El matizado no es un acabado de segunda categoría, sino una decisión de diseño que cambia por completo la lectura de la pieza y disimula mejor el uso diario. Se obtiene por varios caminos: cepillo de alambre fino para un satinado direccional, lija de grano medio en un solo sentido para un mate lineal, chorro de microesferas para un blanco uniforme, o texturas de martillo que rompen la luz en muchos planos pequeños.
- Terminar el limado y la lija antes de cualquier pasta; el pulido no corrige geometría.
- Redondear a mano los cantos interiores de un anillo antes de pulir.
- Reservar un paño distinto para cada pasta y guardarlos sin mezclar.
- Lavar la pieza entre fases para arrastrar restos de abrasivo.
- En piezas con piedra engastada, trabajar con cuidado alrededor del cierre y evitar el calor del disco.
Un detalle frecuente al combinar acabados: si en la misma pieza conviven brillo y mate, conviene pulir primero las zonas brillantes y aplicar la textura después, protegiendo lo ya terminado. El orden inverso obliga a repetir el matizado en cada retoque.
07
Medida y proporción del anillo
En España la talla de un anillo se expresa habitualmente como el perímetro interior en milímetros menos cuarenta: una talla 12 corresponde a unos 52 mm de perímetro interior, es decir, algo más de 16,5 mm de diámetro. Conocer esta relación importa porque el cálculo del material parte del perímetro, no del diámetro.
La longitud de la tira que hay que cortar no coincide con el perímetro interior del dedo. El metal se estira por fuera y se comprime por dentro al curvarse, así que se calcula sobre la fibra neutra, que pasa por el centro del grosor. Una fórmula de banco suficientemente buena es sumar al diámetro interior deseado el grosor de la chapa y multiplicar el resultado por pi. Con chapa gruesa la diferencia es grande y olvidar ese ajuste produce anillos sistemáticamente pequeños.
Anchura, grosor y comodidad
Cuanto más ancho es un anillo, más apretado se percibe, porque toca más superficie del dedo y salva peor el nudillo. Con anchuras a partir de unos seis milímetros suele hacer falta subir media talla, y una talla entera si además el perfil interior es recto. El perfil de confort, ligeramente abombado por dentro, reduce ese efecto y merece la pena en anillos gruesos.
- Medir el dedo al final del día y a temperatura normal, no con frío ni después de ejercicio.
- Comprobar siempre el paso por el nudillo, que es el punto que manda.
- Anotar aparte anchura y grosor previstos, porque modifican la talla resultante.
- Recordar que el metal endurecido por el trabajo resiste más los ajustes posteriores.
Un último apunte sobre proporción visual: la anchura de la banda, el tamaño del engaste y la altura de la piedra forman un conjunto. Una piedra pequeña sobre una banda muy ancha tiende a parecer accidental, y un engaste alto sobre una banda fina se vuelve inestable tanto a la vista como en el uso real.
08
Seguridad en el puesto de trabajo
Un taller de joyería combina llama abierta, gases comprimidos, ácidos diluidos, polvo metálico y herramientas con filo. Ninguno de esos elementos es especialmente peligroso por separado si se respeta su lógica, y casi todos los incidentes se explican por prisa o por desorden acumulado.
Calor y gases
- Zona de soldadura despejada, con base refractaria y sin papel, disolventes ni trapos cerca.
- Ventilación real durante el trabajo con llama y durante el decapado.
- Revisión periódica de latiguillos y conexiones del soplete, y cierre de la botella al terminar la jornada.
- Pinzas largas para mover piezas calientes; el metal caliente y el frío tienen el mismo aspecto.
Productos químicos
- Añadir siempre el ácido al agua y nunca al revés al preparar una solución de decapado.
- Recipientes etiquetados, tapados y fuera del alcance de otras personas.
- Guantes y protección ocular al manipular concentrados.
- Consultar la ficha de seguridad del producto y las normas locales de residuos antes de deshacerse de una solución agotada.
Herramientas y polvo
Las gafas de protección son obligatorias siempre que haya proyección: al serrar, al taladrar, al trabajar en el motor flexible y, sobre todo, al pulir. El pelo recogido y las mangas ajustadas evitan el accidente más típico del pulido, que es el enganche de una pieza o de la ropa en el disco en movimiento. En el torno de pulir la pieza se presenta siempre por debajo del eje, de modo que si se escapa salga hacia abajo y no contra la cara.
El polvo de lijado y de pulido no es inofensivo. Trabajar con aspiración o con mascarilla adecuada, limpiar el banco con paño húmedo en vez de soplar, y lavarse las manos antes de comer son costumbres baratas que evitan problemas a largo plazo.
09
El banco del joyero: altura, orden y mantenimiento
El banco tradicional es alto porque el trabajo se hace a la altura de los ojos, no de las manos: sentado, la clavija de madera debería quedar aproximadamente a la altura del esternón. Trabajar sobre una mesa baja obliga a encorvarse y termina por notarse en la espalda y en la precisión del corte.
Bajo la clavija va el cajón o la piel recogedora, que no es un accesorio decorativo. Todo lo que cae —limaduras, recortes, una piedra pequeña— aterriza ahí. Separar por metales lo que se recoge tiene sentido práctico: la limalla mezclada pierde utilidad, mientras que los recortes limpios de un solo material vuelven al circuito.
Organización mínima que funciona
- Luz orientable sobre la zona de corte, con temperatura de color neutra y sin sombras sobre las manos.
- Herramientas de uso constante al alcance, en soporte vertical y no amontonadas en un cajón.
- Zona de calor separada de la zona de lijado y pulido, porque el polvo y la llama no conviven bien.
- Decapado en un rincón estable, lejos del borde y de cualquier paso habitual.
- Un sitio fijo para las piezas en curso, con etiqueta si hay varias en marcha.
Mantenimiento del propio banco
La clavija se desgasta y se llena de cortes: conviene repasarla con la lima o sustituirla cuando deja de ofrecer apoyo plano. Las limas se limpian con carda para que el picado no quede empastado de metal blando; una lima cargada raya en vez de cortar. Los tases y martillos se guardan secos y se protegen del golpeteo entre sí, porque cualquier marca en su superficie pulida se transfiere después a la plata.
Un banco ordenado no es una cuestión estética. Reduce el tiempo de búsqueda, evita que una pieza terminada se raye contra una herramienta suelta y hace que las medidas de seguridad se cumplan sin esfuerzo, simplemente porque cada cosa está donde debería estar.
10
Contacto
Skentopu es un proyecto informativo y editorial dedicado al trabajo del metal en joyería. Si quieres señalar un error, proponer un tema relacionado con las técnicas descritas o hacer una consulta sobre los contenidos publicados, puedes escribir por correo electrónico.
El sitio no dispone de formularios ni de registro de usuarios: el correo es la única vía de contacto. Las respuestas dependen del tiempo disponible y se refieren siempre al contenido publicado.